
Empresa de biotecnología alcanza un rendimiento de casi el 100 % y miles en producto recuperado
Una empresa internacional de biotecnología estaba interesada en incrementar su producción general sin necesidad de agregar tanques y, al mismo tiempo, en reducir el número de tanques utilizados en su proceso por lotes existente. Recurrieron a Alfa Laval en busca de una posible solución.
FECHA 2026-11-05
Anteriormente, la empresa utilizaba una gran cantidad de tanques de mezclado, que iban desde los 50 hasta los 600 litros, para su producto final de base biológica, el cual requiere un mezclado continuo a medida que fluye suavemente hacia la etapa final de llenado. Por lo general, se utilizaba un tamaño de tanque para cada lote único; sin embargo, tras conversar con Alfa Laval y realizar sus propias pruebas independientes, el cliente se dio cuenta rápidamente de que podía incrementar la producción general de su planta y optimizar su producción por lotes de la mano de Alfa Laval.
No todos los mezcladores magnéticos son iguales
Tras evaluar de cerca el proceso del cliente, se descubrió que el 20 % de su valioso producto final se desechaba innecesariamente como residuo. Este desperdicio de producto se atribuyó directamente a los mezcladores magnéticos de montaje inferior existentes, los cuales debían detenerse mientras cada lote aún contenía entre el 15 % y el 20 % de producto en el fondo del tanque. Cuando el cliente intentaba mezclar y vaciar de forma continua, el mezclador existente creaba un embudo o vórtice. Al ocurrir un vórtice, este desplaza el producto de los cojinetes giratorios y estacionarios del mezclador. Dado que el producto actúa como lubricante para los cojinetes durante la operación, el resultado es el contacto directo y la fricción inmediata de los cojinetes, lo que puede provocar que fragmentos de estos se mezclen con el producto. Otro problema era que su mezclador existente ofrecía muy poca flexibilidad en la velocidad de mezclado, ya que estaba especificado para funcionar a un mínimo de 100 RPM para evitar el desgaste de los cojinetes.
Logrando un rendimiento del 100 % con suavidad
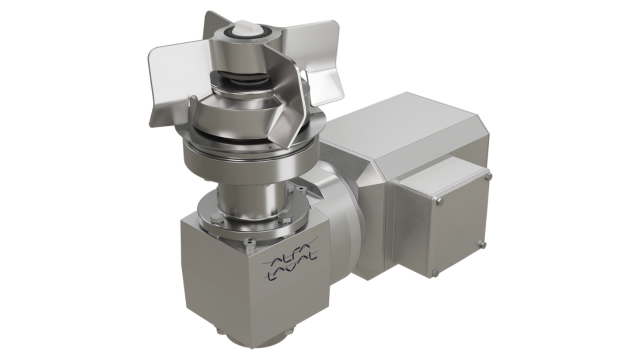
Con base en la evaluación, se recomendó y probó un mezclador magnético de levitación de seis pulgadas de Alfa Laval en uno de los tanques de 100 litros del cliente. Tras su instalación, los beneficios de diseño del mezclador de levitación quedaron demostrados con claridad. El mezclador podía funcionar a menos de 100 RPM, lo que eliminó el contacto de los cojinetes. Además, las velocidades de funcionamiento más bajas en RPM también permitieron que el tanque siguiera mezclando de forma continua mientras se vaciaba por completo. Pero lo más importante fue que el tanque de 100 litros alcanzó un rendimiento cercano al 100 %, recuperando casi la totalidad del volumen de producto del tanque que antes se desechaba como residuo. Lograr recuperar el 100 % del rendimiento también permitió al cliente utilizar un solo tanque para cada lote único, independientemente del volumen del tanque, lo que redujo la cantidad de tanques necesarios para cada proceso por lotes.
Además, el diseño del impulsor optimizado y con un ángulo único del mezclador magnético de Alfa Laval proporciona una agitación suave y de bajo cizallamiento para mantener el nivel más alto posible de integridad del producto, un requisito indispensable para sus productos altamente delicados.
Tan solo con base en los resultados de mezcla con un rendimiento del 100 %, el cliente adquirió de inmediato dos mezcladores para sus tanques de 100 litros. Después de que lotes adicionales confirmaran resultados similares, compraron tres mezcladores más.
Retorno inmediato con miles de dólares recuperados
El retorno de inversión de los nuevos mezcladores fue casi inmediato: menos de una semana. El cliente calculó un aumento del 20 % en la recuperación de producto con base en un tanque de 100 litros, lo que dio como resultado 20,000 ml de producto mezclado adicional. En este caso, sus ahorros representaron de $0.05 a $1 de dólar por cada ml de producto (dependiendo del producto), ¡es decir, hasta $20,000 dólares por lote, al día! Dado que el mezclador también se instala en tanques más grandes de 500 a 600 litros, la recuperación y, por ende, el retorno de inversión es aún mayor.
Tras lograr ahorros operativos y de producto de miles de dólares al día, el cliente quedó tan satisfecho que está actualizando dos de sus instalaciones en los EE. UU. con 19 mezcladores adicionales.
Tecnologías destacadas
Descargar el caso de éxito
Beneficios
- Diseño de levitación: proporciona mejores capacidades de escalamiento al permitir que los cultivos fluyan libremente y prosperen.
- Impulsor de flujo optimizado: elimina el cizallamiento celular mientras permite que los cultivos se muevan y se reproduzcan más rápido.
- Velocidades de mezclado variables: el mezclado comienza a muy bajas RPM, incluso cuando el tanque está vacío, y puede aumentar gradualmente, al tiempo que facilita la introducción de aireación para ayudar a alcanzar mayores conteos celulares.